PENGELASAN PLASTIK 8 Menit Baca
Konsultasi Teknis: WhatsApp
DVS 2207 DVS 2209 ASTM D1248

Prosedur Pengelasan Plastik Termoplastik: Hot Air Welding Kawat Las uPVC & CPVC

SOP penyambungan lembaran dan fitting plastik tebal untuk fabrikasi tangki kimia, ducting scrubber gas korosif, dan perbaikan darurat.

PENYUSUN
Tim Fabrikasi Termoplastik PT Malindo Mega Mulia
DIPERBARUI
Oktober 2026
WAKTU BACA
8 Menit Baca
KATA KUNCI UTAMA
kawat las pvc cpvc welding rod
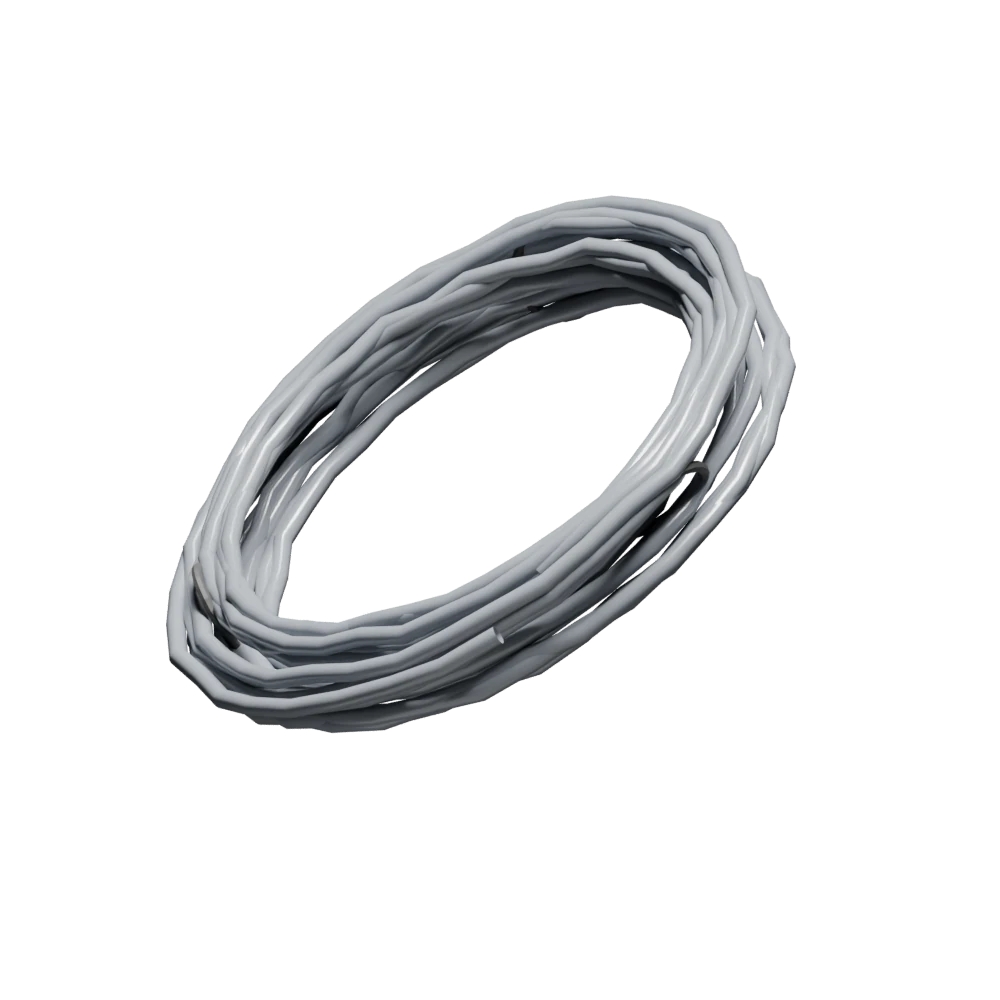
Kawat Las Plastik uPVC Dark Gray Roll 3mm
VISUAL KOMPONEN TEKNIK STUDIO ISOMETRIC 3D
Material Pengelasan Fusi: Kawat las uPVC abu-abu gelap 3mm terbuat dari resin murni sel kelas 12454 untuk fabrikasi tangki kimia kedap bocor.
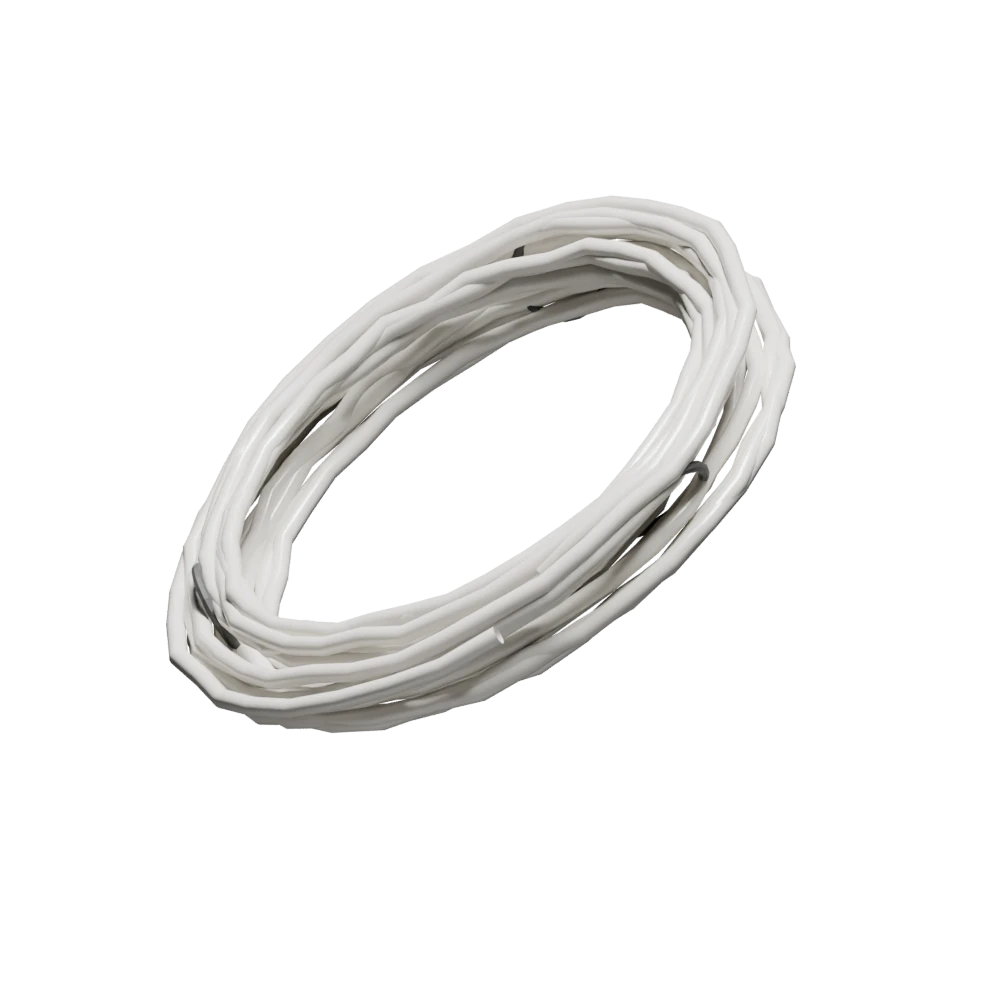
Komponen Pembanding
Pengelasan Suhu Tinggi: Kawat las CPVC Sunloid Japan krem 3mm tahan panas 93°C untuk ducting pembuangan uap asam pekat.
RINGKASAN TEKNIS & JAWABAN LANGSUNG STANDAR RESMI PERPIPAAN

Pengelasan termoplastik (Hot Air Welding) menggunakan kawat las (welding rod) uPVC atau CPVC adalah metode fusi termal standar internasional DVS untuk menyambung struktur plastik tebal pada tangki kimia dan ducting scrubber. Proses ini membutuhkan udara panas bersih bertekanan stabil pada suhu 280°C hingga 300°C untuk uPVC dan 360°C hingga 380°C untuk CPVC dengan sudut penekanan nozel konstan.

Kutipan data resmi dari standar ASTM International, NSF Standard 61, dan pedoman pabrikasi PT Malindo Mega Mulia Jakarta.
BAGIAN 01 · Fabrikasi Tangki, Scrubber, dan Rekayasa Lembaran Kustom

Kapan Pengelasan Plastik Wajib Digunakan Selain Lem Kimia?

Penyambungan menggunakan semen pelarut (solvent cement) sangat unggul untuk sambungan socket fitting pipa berstandar pabrik. Namun dalam dunia industri kimia berat, banyak struktur perpipaan yang memiliki ukuran sangat masif, seperti ducting pembuangan uap asam berdiameter 500 mm, tangki pelapisan logam (plating tank), kerudung hisap (fume hood), dan separator minyak.

Pada struktur kustom seperti ini, sambungan antar lembaran plastik tebal wajib disatukan menggunakan teknik pengelasan termal udara panas (Hot Air Welding). Menggunakan kawat las (welding rod) berbahan polimer yang sama persis, molekul kedua lembaran dileburkan bersama hingga membentuk kampuh las monolitik yang kedap cairan dan tahan benturan mekanis.
BAGIAN 02 · Standar Asosiasi Pengelasan Jerman (DVS 2207 / DVS 2209)

Parameter Suhu & Udara Panas: uPVC vs CPVC

Pengelasan termoplastik sangat sensitif terhadap temperatur. Jika suhu udara terlalu rendah, kawat las tidak akan melebur sempurna (cold weld) dan sambungan mudah retak saat ditarik. Sebaliknya, jika suhu terlalu tinggi, resin polimer akan mengalami degradasi termal, hangus berwarna cokelat kehitaman, dan kehilangan seluruh kekuatan mekanisnya.

1. Kawat Las uPVC (Dark Gray): Suhu udara panas keluar nozel disetel pada rentang 280°C hingga 300°C. Aliran udara harus kering dan bebas minyak.

2. Kawat Las CPVC (Sunloid Japan Cream): Karena memiliki ketahanan termal lebih tinggi, CPVC membutuhkan suhu nozel antara 360°C hingga 380°C untuk mencapai fusi plastis yang sempurna.

Parameter PengelasanKawat Las uPVC SCH 80Kawat Las CPVC Sunloid Japan
Suhu Udara Nozel Las 280°C - 300°C (536°F - 572°F) 360°C - 380°C (680°F - 716°F)
Warna Kawat Las Abu-Abu Gelap (Dark Gray) Krem Muda / Putih Gading (Light Cream)
Profil Penampang Kawat Bulat 3 mm, 4 mm, atau Segitiga Bulat 3 mm presisi tinggi
Gaya Tekan Pengelasan 15 hingga 25 Newton konstan 20 hingga 30 Newton konstan
Kecepatan Penarikan Nozel 15 hingga 25 cm per menit 10 hingga 20 cm per menit
Standar Kompetensi Las DVS 2207 Bagian 3 DVS 2207 Bagian 3
BAGIAN 03 · Prosedur Kerja Fabrikator Tangki Profesional

SOP 5 Tahap Pengelasan Kampuh Las Sempurna

1. Pembuatan Kampuh Bevel V (60 Derajat): Kikis kedua tepi lembaran plastik yang akan disambung hingga membentuk sudut miring 30 derajat pada masing-masing sisi, menghasilkan sudut total kampuh V sebesar 60 derajat.

2. Pembersihan Oksidasi Permukaan: Gunakan pisau kerik khusus (scraper) untuk mengikis lapisan luar plastik sedalam 0,1 mm tepat sebelum pengelasan. Lapisan plastik yang teroksidasi udara tidak akan menyatu dengan kawat las.

3. Pengelasan Titik (Tack Welding): Gunakan nozel runcing untuk melelehkan beberapa titik sambungan sementara agar posisi lembaran tidak bergeser.

4. Pengelasan Jalur dengan Speed Nozzle: Pasang speed welding nozzle pada mesin hot air gun. Masukkan kawat las ke dalam corong pemandu nozel, tekan ujung nozel dengan sudut 90 derajat terhadap kampuh las, dan dorong perlahan dengan kecepatan stabil.

5. Inspeksi Visual & Uji Spark Tester: Sambungan las yang baik ditandai dengan munculnya dua garis lelehan halus (weld bead wash) di sisi kiri dan kanan kampuh las. Uji kebocoran tangki kimia dapat dilakukan menggunakan alat Spark Tester tegangan tinggi.

BAGIAN 04 · Menentukan Bentuk Kawat Sesuai Sudut Sambungan

Pilihan Profil Kawat Las: Bulat (Round) vs Segitiga (Triangular)

PT Malindo Mega Mulia menyediakan kawat las bermutu tinggi dari pabrikan spesialis Jepang dan Taiwan dalam dua varian bentuk penampang:

Profil Bulat (Diameter 3mm dan 4mm): Pilihan serbaguna untuk sambungan tumpul (butt joint) berlapis banyak (multi-pass welding) pada dinding tangki tebal 8 mm hingga 15 mm.

Profil Segitiga (Triangular): Sangat efisien untuk sambungan sudut 90 derajat (fillet joint) bagian dalam tangki. Satu kali tarikan kawat las segitiga langsung mengisi seluruh sudut tanpa perlu diulang berlapis-lapis.

CATATAN PENTING LAPANGAN: Kualitas Biji Biji Plastik: Jangan pernah menggunakan kawat las daur ulang murah buatan bengkel lokal. Kawat las bermutu tinggi dari Sunloid Japan dan mitra kami diekstrusi dari biji plastik murni tanpa pori-pori udara mikro di dalamnya, menjamin hasil las tidak retak saat tangki diisi cairan asam sulfat pekat.
DOKUMENTASI TEKNIK LENGKAP

Unduh Master Katalog PT Malindo Mega Mulia 2026

Buku panduan lengkap 8 halaman memuat dimensi pipa, fitting, valve, dan lem perekat Schedule 80 bersertifikat standar Amerika dan Taiwan.

Download PDF (6 MB) ↓
PERTANYAAN TEKNIS LAPANGAN

Pertanyaan Umum Seputar PENGELASAN PLASTIK

Jawaban langsung dari konsultan teknik perpipaan PT Malindo Mega Mulia untuk para perancang sistem fluida pabrik.

Q1.

Apakah kompresor udara biasa boleh dipakai untuk mesin las plastik?

Tidak boleh menggunakan kompresor bengkel tanpa filter. Udara kompresor biasa mengandung uap air dan partikel oli yang akan merusak elemen pemanas mesin las dan mengontaminasi sambungan plastik. Gunakan blower udara panas mandiri (seperti Leister) atau kompresor medis bebas oli yang dilengkapi filter udara ganda.
Q2.

Bolehkah menyambung lembaran uPVC menggunakan kawat las CPVC?

DILARANG KERAS mencampur dua jenis resin berbeda dalam satu kampuh las. uPVC dan CPVC memiliki titik lebur suhu dan struktur rantai molekul yang berbeda, sehingga keduanya tidak akan menyatu secara molekuler dan sambungan akan mudah terkelupas.
Q3.

Apakah hasil lasan plastik boleh langsung digerinda rata?

Boleh digerinda secara hati-hati menggunakan amplas flap disc halus jika permukaan dibutuhkan rata untuk pemasangan gasket. Namun untuk sambungan struktural tangki kimia, mahkota lasan (weld crown) sebaiknya dibiarkan utuh untuk mempertahankan kekuatan mekanis maksimal.
BANTUAN TEKNIS & SURAT PENAWARAN RESMI

Konsultasikan Kebutuhan Proyekmu Langsung ke Tim Kami

Kirim daftar material atau gambar kerja perpipaan pabrikmu. Kami siap memeriksa ketersediaan stok fisik di gudang Jakarta Barat dan menerbitkan surat penawaran harga resmi beserta faktur pajak sah.

Pola Knolling 3D Pipa & Fitting Industri SCH 80
Chat WhatsApp